

Membuat gear lilitan dan pinion adalah proses kompleks yang melibatkan beberapa operasi pemesinan. Sebagai pembekal gear lilitan dan pinion, saya berpeluang melihat secara langsung cara komponen ini dibuat. Dalam catatan blog ini, saya akan membimbing anda melalui operasi pemesinan utama yang terlibat dalam mencipta bahagian penting ini.
1. Pemilihan dan Penyediaan Bahan
Langkah pertama dalam membuat gear lilitan dan pinion ialah memilih bahan yang betul. Kami biasanya menggunakan aloi keluli berkualiti tinggi yang menawarkan kekuatan, keliatan dan rintangan haus yang baik. Pilihan bahan bergantung pada penggunaan khusus gear dan pinion. Sebagai contoh, jika ia akan digunakan dalam persekitaran beban tinggi seperti aGear Lingkaran Kilang Sag, kami akan memilih aloi yang lebih kuat.

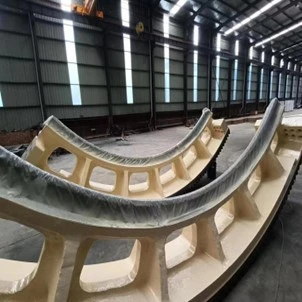
Setelah bahan dipilih, ia perlu disediakan. Ini biasanya melibatkan pemotongan keluli mentah ke dalam saiz dan bentuk yang sesuai. Kami menggunakan mesin pemotong seperti gergaji jalur atau pemotong plasma untuk mendapatkan tempat kosong awal bagi gear dan pinion. Selepas dipotong, tempat kosong selalunya dipanaskan - dirawat untuk melegakan tekanan dalaman dan meningkatkan kebolehmesinan mereka.
2. Operasi Pusingan
Memusing adalah salah satu operasi pemesinan yang paling asas dalam pembuatan gear dan pinion. Pada mesin pelarik, kita mulakan dengan memasang kosong. Pelarik memutar kosong manakala alat pemotong mengeluarkan bahan untuk mencapai diameter luar, panjang dan kemasan permukaan gear atau pinion yang dikehendaki.
Untuk gear lilitan, yang merupakan komponen diameter besar, kami menggunakan mesin pelarik berskala besar. Proses memusing dikawal dengan teliti untuk memastikan diameter luar berada dalam toleransi yang ditentukan. Ini penting kerana sebarang sisihan boleh menjejaskan jaringan gear dengan pinion.
Pinion, kerana lebih kecil, boleh dihidupkan pada mesin pelarik yang lebih kecil. Semasa membelok, kami juga mencipta ciri seperti bahu, chamfers dan lubang mengikut keperluan reka bentuk. Ciri-ciri ini penting untuk pemasangan dan penjajaran yang betul bagi gear dan pinion dalam jentera.
3. Operasi Membosankan
Boring digunakan untuk mencipta lubang tengah dalam kedua-dua gear lilitan dan pinion. Lubang ini penting untuk memasang komponen pada aci atau bahagian jentera lain. Kami menggunakan bar membosankan pada mesin pelarik atau mesin bor untuk membesarkan dan menyelesaikan lubang kepada saiz dan ketepatan yang diperlukan.
Proses membosankan memerlukan ketepatan yang tinggi kerana kesesuaian antara lubang dan aci adalah kritikal. Pemasangan yang longgar boleh menyebabkan getaran yang berlebihan dan kehausan pramatang, manakala pemasangan yang ketat boleh menyukarkan pemasangan dan juga boleh menyebabkan kerosakan pada komponen.
4. Operasi Pengilangan
Pengilangan digunakan untuk mencipta gigi pada gear dan pinion. Terdapat kaedah pengilangan yang berbeza, tetapi salah satu yang paling biasa ialah proses hobbing. Dalam hobbing, alat pemotong khas yang dipanggil hob digunakan untuk memotong gigi ke tempat kosong. Hob berputar semasa kosong dimasukkan ke dalamnya, mencipta satu siri gigi yang sama rata.
Proses hobbing boleh menghasilkan gear dengan ketepatan yang tinggi dan kemasan permukaan yang baik. Walau bagaimanapun, untuk beberapa aplikasi khas, kami juga mungkin menggunakan kaedah pengilangan lain seperti membentuk atau mencelah. Sebagai contoh, jika kita perlu membuat aGear Helix Berganda, proses pemesinan yang lebih kompleks diperlukan untuk mencipta profil gigi heliks berkembar.
5. Membentuk Gear
Pembentukan gear ialah kaedah lain untuk mencipta gigi gear. Ia amat berguna untuk gear dalaman atau gear dengan geometri kompleks. Dalam membentuk gear, alat pemotong yang dipanggil pemotong pembentuk digunakan. Pemotong pembentuk bergerak ke atas dan ke bawah semasa kosong berputar, secara beransur-ansur memotong gigi.
Kaedah ini membolehkan lebih fleksibiliti dari segi profil gigi dan boleh digunakan untuk mencipta gear dengan sudut tekanan dan bentuk gigi yang berbeza. Ia sering digunakan apabila hobbing tidak sesuai, seperti untuk gear dengan bilangan gigi yang kecil atau gear dengan keperluan khas.
6. Rawatan Haba
Selepas operasi pemesinan selesai, gear dan pinion dirawat haba. Rawatan haba adalah langkah penting yang meningkatkan kekerasan, kekuatan, dan rintangan haus komponen. Terdapat proses rawatan haba yang berbeza, seperti pelindapkejutan dan pembajaan.
Pelindapkejutan melibatkan pemanasan gear dan pinion pada suhu tinggi dan kemudian menyejukkannya dengan cepat dalam medium pelindapkejutan seperti minyak atau air. Proses ini mengeraskan bahan tetapi juga boleh menjadikannya rapuh. Itulah sebabnya pembajaan dilakukan selepas itu. Pembajaan melibatkan pemanasan semula komponen ke suhu yang lebih rendah untuk melegakan tekanan dalaman dan meningkatkan keliatan.
7. Operasi Mengisar
Pengisaran ialah operasi penamat yang digunakan untuk mencapai dimensi akhir dan kemasan permukaan gear dan pinion. Kami menggunakan roda pengisar untuk mengeluarkan sedikit bahan daripada gigi dan permukaan lain. Ini membantu meningkatkan ketepatan profil gigi, mengurangkan kekasaran permukaan, dan memastikan kesesuaian yang lebih baik antara gear dan pinion.
Terdapat pelbagai jenis operasi pengisaran, seperti pengisaran profil, yang digunakan untuk membentuk profil gigi, dan pengisaran permukaan, yang digunakan untuk menyelesaikan permukaan luar komponen. Pengisaran ialah operasi yang sangat tepat yang memerlukan kawalan berhati-hati untuk mengelakkan pengisaran berlebihan atau mencipta kecacatan permukaan.
8. Pemeriksaan dan Kawalan Kualiti
Sepanjang proses pembuatan, kami menjalankan pemeriksaan menyeluruh untuk memastikan kualiti gear lilitan dan pinion. Kami menggunakan pelbagai alat pengukur seperti angkup, mikrometer dan mesin pengukur koordinat (CMM) untuk memeriksa dimensi, profil gigi dan kemasan permukaan komponen.
Kami juga melakukan kaedah ujian tidak merosakkan seperti ujian ultrasonik dan ujian zarah magnet untuk mengesan sebarang kecacatan dalaman atau keretakan pada gear dan pinion. Hanya selepas lulus semua pemeriksaan kawalan kualiti, komponen dianggap sedia untuk dihantar.
9. Pembungkusan
Setelah gear dan pinion diluluskan, ia perlu dibungkus dengan betul.Pembungkusan Gear Girthmerupakan langkah penting untuk melindungi komponen semasa pengangkutan dan penyimpanan. Kami menggunakan bahan pembungkusan tersuai yang direka bentuk untuk mengelakkan kerosakan akibat getaran, kelembapan dan faktor persekitaran yang lain.
Dalam sesetengah kes, kami juga mungkin memberikan perlindungan tambahan seperti salutan tahan kakisan atau membalut komponen dalam filem pelindung. Ini memastikan gear dan pinion tiba di tapak pelanggan dalam keadaan sempurna.
10. Lain-lain Jenis Gear Berkaitan
Sebagai tambahan kepada gear lilitan dan pinion, kami juga membekalkan jenis gear lain, sepertiAlat CacingdanGear Pinion. Gear ini mempunyai proses dan aplikasi pemesinan unik mereka sendiri. Sebagai contoh, gear cacing sering digunakan dalam aplikasi di mana nisbah pengurangan tinggi diperlukan, manakala gear pinion biasanya digunakan bersama dengan gear yang lebih besar untuk menghantar kuasa.
Jika anda berada di pasaran untuk gear lilit dan pinion berkualiti tinggi atau apa-apa jenis gear lain, jangan teragak-agak untuk menghubungi. Kami mempunyai kepakaran dan pengalaman untuk memberikan anda komponen yang paling sesuai untuk keperluan khusus anda. Sama ada anda memerlukan gear standard atau yang direka khas, kami boleh bekerjasama dengan anda untuk memastikan anda mendapat produk yang betul pada harga yang kompetitif. Hubungi kami hari ini untuk memulakan proses perolehan dan mari berbincang bagaimana kami boleh memenuhi keperluan anda.
Rujukan
- "Buku Panduan Pembuatan Gear" oleh Heinz P. Bloch
- "Proses Pemesinan dan Alat Mesin" oleh G. Boothroyd, WA Knight dan JA Tu
- "Reka Bentuk Kejuruteraan Mekanikal" oleh Joseph E. Shigley dan Charles R. Mischke